Резюме
Термичната стабилност в терморегулатора рядко се определя само от алгоритъма за управление. Той е оформен от верига от производствени решения: как предният край на сензора е изолиран от захранващата мед, как спойките оцеляват при многократни термични отклонения, как замърсяването се отстранява преди конформна защита и как всеки модул се проверява, преди да влезе в полето. Тази статия разглежда производствените променливи, които разделят стабилния контролер от този, който се отклонява, осцилира или се поврежда преждевременно. Той обсъжда оформлението на интерфейса на сензора, избора на материал, равномерността на преформатиране, покритието на теста, стратегията за покритие и проследимостта, по отношение на възможностите, необходими за надежденКонтролер на температурата PCBAв автомобилна, медицинска и индустриална среда.
- 1. Защо термичната стабилност е резултат от производството
- 2. Сензорен интерфейс: Първата линия на защита
- 3. Материали за печатни платки и медна архитектура при нагряване
- 4. Надеждност на спойката през термичните цикли
- 5. Тестово покритие, което разкрива латентни топлинни дефекти
- 6. Конформно покритие и изолация от околната среда
- 7. Проследимостта като инструмент за контрол на термичния риск
- 8. От прототип до обем: зрялост на производството
- 9. Често задавани въпроси
1. Защо термичната стабилност е резултат от производството
Температурният регулатор често се оценява чрез неговата точност на зададената точка в лист с данни, но поведението на място се управлява от физически променливи, които се въвеждат по време на сглобяването. Празнините при спойка увеличават термичната устойчивост. Замърсяването създава пътища за изтичане, които изместват аналоговите показания. Разпределението на мед близо до сензора може да превърне самата платка в разпределител на топлина. Всяко от тези условия е производствен подпис, а не софтуерен проблем.
Разликата между контролер, който поддържа ±0,5 °C и този, който се отклонява с няколко градуса, често се свързва с дисциплината на процеса. Проучване на платки за прецизно термично управление показва, че захранващите следи, носещи няколко ампера, трябва да бъдат оразмерени с достатъчно мед и да се държат физически отделени от връщащия път на сензора; в противен случай локализираното нагряване и падането на инфрачервени лъчи повреждат измерването, преди сигналът да достигне ADC. По същия начин термичните релефни изрязвания, тесните сензорни следи и умишленото разстояние от компоненти с висок ток създават "термично честна" зона около чувствителния елемент, така че той да реагира на температурата на системата, а не на вътрешния топлинен поток на платката.
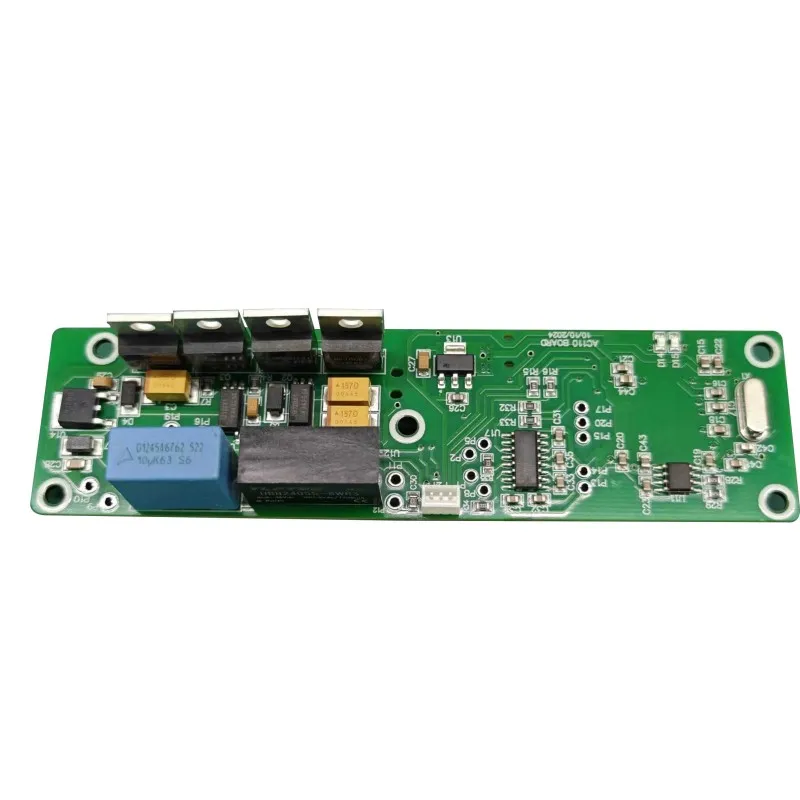
Ето защо фразатаКонтролер на температурата PCBAописва повече от попълнена дъска. Той описва контролирана термична система, чиято измервателна верига, захранващо стъпало и защитна верига са съвместно проектирани и произведени съвместно. Когато процесът на сглобяване е нестабилен, управляващият контур е принуден да компенсира физическия шум, който не може да види.
Ключов принцип:Сензорът не измерва околната среда директно. Той измерва локалното топлинно състояние на печатната платка. Производството определя дали това местно състояние е представително или изкривено.
2. Сензорен интерфейс: Първата линия на защита
2.1 Тип сензор и неговите производствени последици
NTC термисторите, PT100/PT1000 RTD и термодвойките налагат различни ограничения върху предния край на PCB. NTC сензорите осигуряват висока чувствителност в тесни ленти, но изискват линеаризация, тъй като тяхната крива съпротивление-температура е експоненциална. RTD предлагат по-линеен отговор в широк диапазон, но техният сигнален път с ниско съпротивление е по-чувствителен към съпротивление на следи и стрес, предизвикан от запояване. Термодвойките осигуряват най-широк диапазон, но най-ниска точност, често в диапазона от няколко градуса, и зависят от компенсацията на студения преход, която трябва да бъде електрически стабилна.
Предният край на сензора не е просто аналогов вход; това е възел за измерване с висок импеданс, който трябва да отхвърли шума в общ режим, като същевременно запази малък диференциален сигнал. Типични търговски контролери илюстрират разпространението: NTC вход може да бъде оценен на ±0,6 °C, канал PT100 на ±0,7 °C, а J-тип термодвойка на ±3 °C. Тези цифри са спецификации на ниво сензор, а не гаранции на ниво система. Процесът на сглобяване или запазва тази точност, или я подкопава чрез лошо заземяване, термични градиенти и неадекватен достъп за калибриране.
2.2 Изолация на оформлението и достъп до калибриране
Сензорна следа, която се движи до релеен драйвер или комутационен възел на MOSFET, ще включи шума в измерването. Заземителна равнина, която е прекъсната под аналоговия преден край, ще принуди връщащите токове през споделена мед, създавайки отмествания, които варират в зависимост от натоварването. По време на прегледа на дизайна за производство тези проблеми трябва да бъдат маркирани, преди инструментите да бъдат пуснати. Инженерният преглед трябва да оцени термичното свързване, разположението на компонентите за изолиране на сензора и целостта на захранващата/заземителната равнина за чисто аналогово отчитане и стабилно превключване на ШИМ.
Калибрирането е последният мост между сензора и физическото заграждение. Нито един сензор не е идеално съчетан с конкретна печатна платка, корпус и монтажен стек. Еднократното калибриране в контролирана термична камера прилага коригиращо отместване, но платката трябва да бъде проектирана с тестов достъп и куки за фърмуер, които правят това калибриране повторяемо. Ако PCBA е сглобен с непостоянен обем на припой или замърсяване, отместването на калибрирането ще се промени с възрастта и температурата, което нарушава целта на първоначалната корекция.
3. Материали за печатни платки и медна архитектура при нагряване
Температурните контролери често работят в заграждения, където температурата на околната среда се покачва доста над нивото на помещението, а степента на захранване добавя собствена топлина. Субстратът трябва да поддържа стабилност на размерите и диелектрична цялост в този диапазон. FR-4 е често срещан, но ламинати с високо Tg и алуминиеви субстрати се избират, когато термичното натоварване или цикличният профил надвишава това, което стандартът FR-4 може да понесе без измерима промяна.
Моделът на тъкане на тъканта от фибростъкло вътре в FR-4 може да причини локализирани вариации в топлопроводимостта, водещи до ефекти на "термично сплитане", които изместват показанията на сензора в зависимост от това къде е насочена следата. Това е особено важно за контролери с висока точност, където дори отклонение от 0,1 °C има значение. Медната архитектура е също толкова важна. Двуслойна платка може да е подходяща за обикновен термостат, но контролерите с предни части със смесени сигнали и PWM изходи се възползват от 4-слойни или 6-слойни групи със специални заземяващи равнини, съседни на сигналните слоеве. Тази подредба осигурява присъща изолация между шумната силова секция и чувствителната аналогова секция, намалявайки нуждата от външно филтриране, което само по себе си може да се отклони.
| Дизайн променлива | Полза за стабилност | Производствен риск, ако бъде пренебрегнат |
|---|---|---|
| Брой слоеве и земна равнина | Специален аналогов обратен път; съединяване с намален общ импеданс | Изместване на показанията на сензора с превключване на реле или MOSFET |
| Ширина на трасето за мощност и тегло на медта | По-нисък инфрачервен спад и локализирано нагряване при висок ток | Горещи точки в близост до сензора; термично отместване, което се променя с натоварването |
| Термичен релеф и разстояние | Сензорът реагира на околната среда, а не на проведена топлина от захранваща мед | Контролерът регулира платката вместо процеса |
| Дебелина на дъската и основата | Стабилност на размерите при цикличност; последователно поведение на CTE | Напрежение при запояване, деформация и разминаване слой към слой |
Следователно физическият стекъп не е пасивен фон. Той е част от контролния контур. Платка, която разпределя топлината неравномерно, ще генерира сензорен сигнал, който е електрически точен, но термично фалшив.
4. Надеждност на спойката през термичните цикли
Терморегулаторите са изложени на многократно нагряване и охлаждане. Спойките, които свързват захранващи устройства, релета и сензорни конектори, трябва да издържат на полученото термомеханично напрежение. Доминиращият механизъм е несъответствието на CTE: силиций, мед, спойка и ламинат се разширяват с различни скорости и в продължение на много цикли несъответствието се концентрира върху интерфейса на съединението. Микропукнатините започват по периферията на фугата и се разпространяват, докато съпротивлението се повиши или връзката се отвори.
Този режим на повреда е особено важен около MOSFET, TRIAC и релейни терминали, където локализираните температурни отклонения са най-големи. Контролер, който преминава функционален тест при стайна температура, все още може да се провали след няколкостотин цикъла, ако процесът на запояване е създал кухини, недостатъчно овлажняване или прекомерно образуване на интерметали. Следователно отговорът на сглобяването трябва да включва контролирани профили на преформатиране, проверено отлагане на паста и методи за проверка, които могат да видят скрити фуги.
- Еднородност на преформатиране:Делта T от приблизително 10 °C между най-горещата и най-студената фуга на панел е практическа цел за много профили без олово; по-широките разстояния означават, че някои стави са недостатъчно обработени, докато други са пренатоварени.
- Контрол на празнотата:Празнините под термичните подложки увеличават съпротивлението на връзката към платката и създават локални горещи точки, които ускоряват растежа на пукнатини.
- Достъп за проверка:Рентгеновата инспекция е необходима за BGA и компоненти с дънен край; AOI сам по себе си не може да потвърди скритата геометрия на ставите.
- Облекчаване на напрежението:Конекторите и тежките части с проходни отвори трябва да бъдат механично поддържани, така че топлинното разширение на корпуса да не се прехвърля директно в спойката.
ВсекиКонтролер на температурата PCBAкойто се очаква да работи години наред в циклична среда, трябва да бъде изграден с процес на запояване, който е квалифициран срещу термични цикли, а не само спрямо визуални критерии за приемане. IPC-A-610 клас 2 или клас 3 осигурява базова линия за изработка, но цикличното поведение на съединението се определя от комбинацията от сплав, профил и дизайн на подложката.
5. Тестово покритие, което разкрива латентни топлинни дефекти
Функционалното тестване при стайна температура е необходимо, но недостатъчно за термичен контролер. Една платка може да премине тест в рамките на веригата и функционален тест на веригата и все още да съдържа латентен дефект, който се появява само при температурен стрес. Стратегията за изпитване трябва да ескалира в нивото на стрес, така че ранните повреди да се утаят преди изпращането.
Автоматизираната оптична инспекция проверява наличието на компоненти и формата на спойката. Тестът във веригата потвърждава стойностите на резистора и кондензатора и открива късо съединение или отваряне. Тестът на функционалната верига симулира сензорни входове и валидира релейни или SSR изходи. Рентгеновата инспекция разкрива скрити кухини при спойка и колапс на BGA. Скринингът за изгаряне и въздействието на околната среда след това подлага модула на повишена температура при циклично натоварване, често в продължение на 24 до 48 часа, за да принуди маргиналните съединения и дефектите на компонентите да се повредят. Екологичните камери разширяват тази възможност от −40 °C до +125 °C и 0–95% относителна влажност, което позволява на производителя да съпостави поведението на стенда с условията на място.
Контактното съпротивление на тестовото приспособление може също да маскира маргинална става. Ако пого щифтовете не правят постоянен контакт, тестът може да премине платка, която би се провалила при вибрации или термично разширение. Burn-in не е заместител на стабилен процес. Това е филтър за специфични рискове и е най-ефективен, когато профилът на напрежението отразява действителната топлинна мисия на контролера. Генеричното накисване при висока температура може да изразходва тестов капацитет, без да разкрие свързаните с цикъла слабости, които имат значение в приложението за контрол на температурата.
6. Конформно покритие и изолация от околната среда
Влагата и замърсяването са прикрити топлинни проблеми. Тънък филм от адсорбирана вода върху повърхността на PCB може да създаде пътища за изтичане между следите на сензора, променяйки ефективното съпротивление на измервателната мрежа. Химическите остатъци от флюс или работа могат да станат проводими, когато влажността се повиши. В контролер, който разчита на сензорен вход с висок импеданс, тези пътища на изтичане се появяват като температурно изместване или шум.
Конформното покритие се справя с това, като образува тънък полимерен слой, който съответства на топологията на платката и изолира веригата от влага, прах и химически замърсители. Акрилните покрития са икономични и подлежат на повторна обработка; полиуретанът предлага по-добра устойчивост на разтворители и абразия; силиконът осигурява най-широк температурен диапазон и гъвкавост. Покритието трябва да се нанесе след цялостно почистване, тъй като капсулираното йонно замърсяване го улавя върху платката и може да ускори електрохимичния отказ, вместо да го предотврати.
Адхезията на покритието е друга променлива; ако повърхностната енергия е твърде ниска поради остатъци, покритието може да се разслои по време на топлинен цикъл, отваряйки път за влага. Селективното покритие често е за предпочитане за температурни контролери, тъй като може да се наложи съединителите, релетата и точките за изпитване да останат непокрити. Процесът трябва да се контролира така, че дебелината на покритието да е достатъчна върху откритите следи, но да не преодолява проводниците с фина стъпка или да пречи на термичните релефни характеристики.
7. Проследимостта като инструмент за контрол на термичния риск
Когато контролерът се движи в полето, първият въпрос е дали поведението е изолирано или свързано с партида. Без възможност за проследяване на този въпрос не може да се отговори ефективно. Проследимостта на ниво партида и на ниво единица свързва всеки сериен номер с кодове за дата на компонента, записи за преформатиране, резултати от тестове и партида на покритие. Това позволява на производителя и клиента да определят дали жалбата за дрейф корелира с конкретна партида компонент, конкретна линия или конкретна екскурзия на екологичния тест.
Проследимост в aКонтролер на температурата PCBAпрограмата не представлява административни разходи. Това е механизмът, който превръща повредата в полето в ограничено, коригираемо събитие, вместо отворен въпрос за надеждността. Оторизираният източник е другата половина на проследимостта. Компонентите, закупени чрез франчайз дистрибутори, имат документиран произход. Компонентите от каналите на открития пазар могат да бъдат обновени, преетикетирани или извън посочения прозорец за код на дата. За температурен контролер фалшив или остарял интерфейсен компонент на сензор може да измести цялата измервателна верига. Визуалното, електрическото и рентгеновото валидиране на входящите компоненти осигурява практическа бариера срещу фалшифициране преди началото на сглобяването.
Бележка за производство:Проследимостта не е документация. Това е единственият начин да се разграничи произволно полево събитие от систематична промяна на процеса, която изисква незабавно ограничаване.
8. От прототип до обем: зрялост на производството
Термичната стабилност трябва да оцелее при прехода от инженерни проби към масово производство. Процес, който работи на пет платки, може да се държи по различен начин на пет хиляди, ако се промени нанасянето на паста, натоварването на преформатиране или контактът на тестовото приспособление. Производственият партньор трябва да демонстрира, че едни и същи контролирани параметри се поддържат във всяка фаза.
- Инженерна проверкаМалки компилации за валидиране на дизайна и първоначална термична настройка. Съсредоточете се върху проверката на оформлението и достъпа до калибриране на сензора.
- Пилотно бяганеХарактеризиране на процеса и изпитване на термичен стрес. Профилът на спойка, покритието на покритието и границите на теста са фиксирани.
- Малосерийно производствоПазарни партиди. Проследимостта и дисциплината при входящата инспекция се упражняват в мащаб.
- Масово производствоСтабилен добив на SMT, повторяем функционален тест и мониторинг на надеждността на ниво партида.
На всеки етап производителят трябва да предостави обратна връзка за проектиране за производство, която се отнася до термичното облекчение на захранващите следи, разстоянието между компонентите и достъпността на тестовата точка. Партньор с дисциплината IATF 16949 прилага разширено планиране на качеството, анализ на режима на повреда и контрол на промените към програмата за термичен контролер, дори когато крайният продукт е промишлен, а не автомобилен. ISO 13485 добавя проследимост на ниво единица, валидиране на процеса и документация за управление на риска за медицински контролери. Тези рамки не са маркетингови етикети; те определят дали производственият процес е в състояние да поддържа топлинна спецификация във времето.
Unixplore Electronicsприлага този многослоен подход – сензорен DFM, вътрешен AOI, ICT, FCT, рентгенови лъчи, изгаряне и екологичен скрининг – за свързване на намеренията на дизайна и надеждността на обема. Двустранен SMT добив при първо преминаване над 98,5% е един индикатор, но по-значимият резултат е контролер, чието топлинно поведение остава в рамките на спецификацията му след многократно циклиране и излагане на поле.
9. Често задавани въпроси
Винаги ли по-високият брой слоеве подобрява термичната стабилност?
Не автоматично. 4-слойно или 6-слойно подреждане със специална заземяваща равнина обикновено осигурява по-добра изолация между захранващите и аналоговите секции, отколкото 2-слойната платка, но ползата зависи от това как са разделени равнините и къде са маршрутизирани сензорните следи. Лошо разделена 4-слойна платка може да работи по-лошо от внимателно начертан 2-слоен дизайн.
Защо е необходимо изгаряне, ако AOI и функционалният тест вече са преминали?
AOI и функционален тест улавят дефекти, които са видими или електрически налични по време на теста. Прегарянето ускорява повредите в ранния живот чрез прилагане на цикъл на температура и натоварване, излагане на маргинални споени съединения, слабости на компоненти и прекъсващи връзки, които тестът с едно преминаване може да пропусне. Това е филтър за надеждност, а не заместител на контрола на процеса.
Може ли конформното покритие да компенсира лошия процес на почистване?
Не. Покритието върху йонно замърсяване може да улови влагата и да ускори повредата. Плочата трябва да бъде почистена и изсушена преди нанасяне на покритие, така че полимерният слой да предпазва химически доброкачествената повърхност, вместо да запечатва замърсители срещу нея.
Как проследимостта помага, ако контролерът вече се е отклонил в полето?
Проследимостта свързва засегнатата единица с партидите на нейните компоненти, записите за преформатиране и историята на тестовете. Това позволява на производителя да определи дали дрейфът е изолирано събитие, проблем с материала, свързан с партида, или отклонение на процеса, и да обвърже коригиращото действие, вместо да третира всяка единица като подозрителна.
Коя е най-честата производствена причина за изместване на сензора в температурен контролер?
Термично свързване от захранваща мед към областта на сензора, съчетано с недостатъчен достъп за калибриране. Ако следата на сензора е насочена близо до компонент, генериращ топлина, или споделя обратен път с високотокова верига, измерената температура ще включва отместване, зависимо от натоварването, което не може да бъде премахнато само от фърмуера.
Разликата между контролер, който поддържа спецификацията си, и този, който се движи, е вградена в процеса. Споделете вашите Gerber файлове, BOM, тип сензор и годишен обем, за да получите преглед на производството, фокусиран върху термичната стабилност, тестовото покритие и проследимостта.
Свържете се с насза да обсъдите вашата програма за контрол на температурата и да получите технически отговор от инженерния екип.
Свържете се с нас